Jakie gazy wykorzystuje się do spawania gazowego?
Dobór odpowiedniego gazu spawalniczego jest istotnym elementem każdego procesu spawalniczego, niezależnie od wybranej metody. Odpowiedni gaz wpływa nie tylko na jakość spoiny, ale również na bezpieczeństwo pracy, tempo spawania i koszty całego procesu. W zależności od technologii, rodzaju materiału i środowiska pracy, stosuje się różne gazy do spawania – palne i osłonowe. Poniżej przedstawimy najczęściej używane rodzaje gazów spawalniczych w klasycznych i nowoczesnych technikach łączenia metali.
Gazy palne – do spawania gazowego
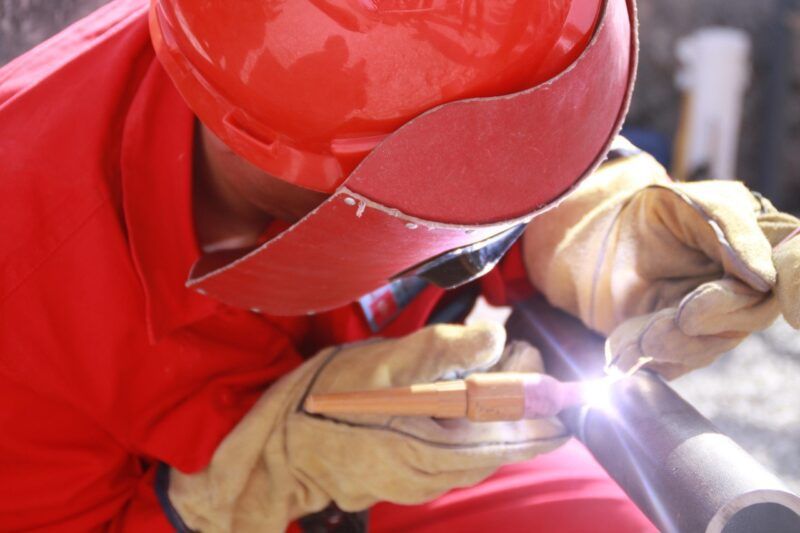
W spawaniu gazowym metodą autogeniczną kluczową rolę odgrywają gazy palne, które umożliwiają uzyskanie wysokiej temperatury płomienia, co jest niezbędne do topienia metalu i tworzenia trwałych połączeń. Zaliczamy do nich:
- Acetylen (C₂H₂) – najpopularniejszy i najczęściej stosowany gaz do spawania i cięcia stali. Jest bezbarwny, silnie łatwopalny i powstaje w reakcji wapnia z wodą. Idealnie nadaje się do spawania i cięcia stali. Sprawdza się także w warunkach podziemnych.
- Propan (C₃H₈) – jest tańszy i bardziej dostępny niż acetylen. Zazwyczaj używa się go do lutowania twardego, miękkiego czy też cięcia małych elementów lub podgrzewania.
- Wodór (H₂) – jest mniej popularny i rzadziej stosowany. Najczęściej wykorzystuje się go w specyficznych aplikacjach, np. spawanie mosiądzu. Charakteryzuje się wyjątkowo małymi cząsteczkami, przez co potrzebuje bardzo szczelnych instalacji. Warto podkreślić, że wymaga on dużej ostrożności ze względu na mniejsze cząsteczki i łatwopalność.
Gazy osłonowe (do metod MIG/MAG/TIG)
W nowoczesnych metodach spawania łukowego, takich jak MIG, MAG i TIG, stosuje się gazy osłonowe, które chronią łuk spawalniczy i jeziorko ciekłego metalu przed wpływem powietrza, zapewniając czyste i precyzyjne spoiny.
Metoda TIG/MIG (gazy obojętne):
- Argon (Ar) – jest podstawowym gazem szlachetnym. Umożliwia stabilny łuk, czyste a także wąskie spoiny, które cechują się równie wysoką odpornością mechaniczną. Stosowany jest głównie do stali nierdzewnej, aluminium i miedzi.
- Hel (He) – gaz ten zwiększa intensywność spawania i przyspiesza proces. Używany jest samodzielnie lub w miksach (Argon + Hel lub Argon +H₂).
Metoda MAG (gazy aktywne):
- CO₂ – jest najtańszym gazem aktywnym. Cechuje go głęboka penetracja, ale większe odpryski
- Mieszanki gazów:
- Argon + CO₂ – zapewnia odpowiednie jarzenie się łuku, bardzo estetyczny wygląd samych spoin, jak i mniejszy rozprysk metalu podczas spawania,
- Argon + O₂ – dodanie tlenu do argonu poprawia samą płynność gazu osłonowego i jakość spoiny, tlen usprawnia także proces spalania poprzez zwiększenie szybkości spalania oraz samej temperatury,
- w zaawansowanych zastosowaniach także mieszanki z He, H₂, inne zgodne z aplikacją, np. do aluminium, mosiądzu czy stali nierdzewnej.
Podsumowanie
W spawaniu gazowym metodą autogenową (autogen) najczęściej wykorzystuje się gazy palne, takie jak acetylen, propan i wodór. Cechują się one możliwością osiągnięcia bardzo wysokich temperatur, co pozwala na efektywne stapianie metalu, a także duża mobilnością sprzętu, co jest przydatne w terenie.
W nowoczesnych technikach spawania łukowego, takich jak TIG i MIG, stosuje się gazy obojętne (głównie argon, hel). Zapewniają one stabilny łuk i wysoką jakość spoiny, w szczególności przy spawaniu metali nieżelaznych i stali nierdzewnej.
Z kolei metoda MAG wykorzystuje gazy aktywne, takie jak dwutlenek węgla oraz mieszanki argonu z CO₂ lub rzadziej samym tlenem. Rozwiązania te są dużo tańsze i pozwalają na głęboką penetrację spoiny, choć często wiążą się z większą ilością odprysków.
Dobór odpowiedniego gazu zależy przede wszystkim od wybranej metody spawania, rodzaju spawanego materiału i oczekiwanego efektu końcowego. Odpowiednio dobrany gaz ma kluczowe znaczenie dla jakości spoiny, efektywności pracy oraz bezpieczeństwa całego procesu. Jeśli chcesz dowiedzieć się więcej i zdobyć uprawnienia zrealizuj kurs spawania gazowego.
Artykuł sponsorowany